

Введение: почему «универсальной» фрезы не существует
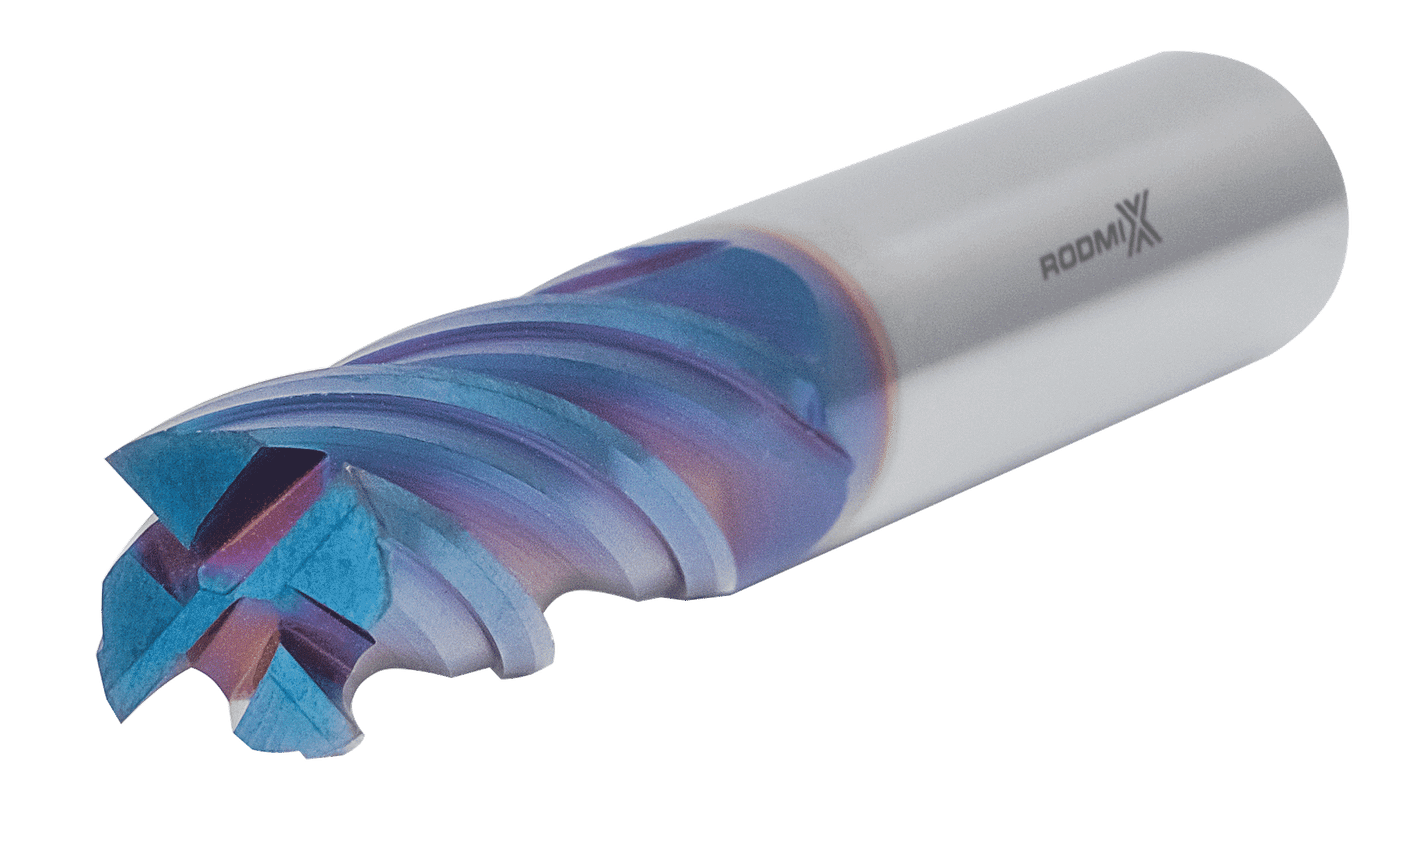
Фреза для ЧПУ — это многолезвийный режущий инструмент, который вращается вокруг своей оси и снимает материал с заготовки. Конструктивно любой инструмент состоит из хвостовика (крепежная часть), шейки (переходная зона) и рабочей части с режущими кромками и канавками для отвода стружки .
Для закупщика и технолога важно понимать: инструмент, оптимизированный для раскроя фанеры, не подойдет для обработки алюминия, а гравер для акрила не справится с закаленной сталью. Ниже — структурированная классификация, которая поможет ориентироваться в номенклатуре.
1. Классификация по материалу режущей части
Материал определяет скорость резания, стойкость инструмента и круг обрабатываемых материалов.
Быстрорежущая сталь (HSS)
Сплавы на основе железа с добавками вольфрама, молибдена и хрома (типичные марки — Р6М5, Р18). Твердость — до 65 HRC.
-
Плюсы: пластичность, устойчивость к ударным нагрузкам, низкая цена, простая заточка.
-
Минусы: низкая теплостойкость (при нагреве быстро теряет остроту).
-
Применение: дерево, пластики, алюминий, черновые операции, где важен удар, а не чистота .
Твердый сплав (HM / Carbide)
Композиция карбида вольфрама и кобальта. Твердость — более 90 HRA, термостойкость — до 900 °C.
-
Плюсы: высокая производительность, ресурс до 100 часов непрерывной работы, возможность обработки сталей и цветных металлов.
-
Покрытия (критично для выбора):
Поликристаллический алмаз (PCD)
Самый твердый инструментальный материал. Режущие пластины из спеченного алмаза припаяны к корпусу.
-
Применение: высокоабразивные материалы (ЛДСП, МДФ, карбон, стеклопластик).
-
Ограничение: категорически нельзя использовать для стали. При контакте с раскаленным железом алмаз вступает в химическую реакцию и мгновенно разрушается .
2. Виды фрез по геометрии и назначению (основной раздел для технолога)
Форма режущей части определяет, какую операцию можно выполнить. Ниже — ключевые типы для ЧПУ-фрезеровки.
Концевые фрезы (End Mills)
Самый распространенный класс. Плоский торец, цилиндрическая рабочая часть. Режут и торцом, и боком.
-
Однозаходные (1 flute): крупная канавка, идеальны для мягких материалов (пластик, алюминий, дерево) — быстрый отвод стружки.
-
Двухзаходные (2 flutes): баланс скорости и чистоты.
-
Трех- и более заходные: для металлов и чистовых операций.
-
Направление спирали:
Сферические фрезы (Ball Nose)
Конец — полусфера. Исключают «ступеньки» на стыке проходов при 3D-обработке.
-
Применение: 3D-рельефы, скругленные пазы, объемная гравировка, пресс-формы.
-
Параметр R (радиус сферы) равен половине диаметра. Чем меньше R, тем тоньше детализация, но дольше обработка .
Конические и V-образные (гравировальные)
Конус сходится к острию под углом 30°, 45°, 60°, 90°.
-
Применение: гравировка текста, орнаментов, фасок, V-пазов.
-
Логика: один инструмент позволяет получать линии разной толщины за счет глубины погружения. Чем острее угол (30°), тем тоньше линия; 90° — широкая неглубокая канавка .
Компрессионные фрезы
Сочетают восходящую и нисходящую спираль в одном корпусе: низ тянет стружку вверх, верх прижимает вниз. Усилия направлены к центру заготовки.
-
Применение: раскрой фанеры, ЛДСП, МДФ, где нужен чистый рез с обеих сторон одновременно. Обычная фреза дает чистый край только с одной стороны, на второй остаются сколы .
Фасонные фрезы
Профиль режущей кромки повторяет форму будущей детали (галтель, «ласточкин хвост», Т-паз).
-
Применение: мебельные фасады, декоративные накладки, конструкционные соединения. Один проход заменяет несколько операций .
Дисковые и торцевые (для специальных задач)
-
Дисковые: насадной инструмент в форме диска. Для глубоких пазов и отрезки.
-
Торцевые: со сменными пластинами. Для обработки широких плоскостей. Крепятся через посадочное отверстие на оправке, а не через хвостовик .
Сводная таблица по назначению:
| Тип фрезы | Конфигурация | Основное применение |
|---|---|---|
| Концевая | Плоский торец, цилиндр | Контуры, пазы, объемная обработка |
| Сферическая | Полусфера | 3D-рельефы, гравировка |
| Коническая / V | Острый конус | Гравировка, фаски, V-пазы |
| Компрессионная | Upcut + Downcut | Раскрой листовых материалов (чистый рез с 2 сторон) |
| Фасонная | Профильная кромка | Мебельные фасады, профили |
| Дисковая | Диск с зубьями | Глубокие пазы, отрезка |
3. Как читать маркировку и параметры (чек-лист для закупщика)
При заказе фрезы недостаточно указать «фреза по дереву 6 мм». Технологу и снабженцу нужно сверять следующие параметры:
-
D — диаметр режущей части. Определяет ширину паза.
-
d — диаметр хвостовика (стандарт: 6, 8, 12 мм). Критично: должен точно совпадать с цангой шпинделя. Использование переходных втулок не рекомендуется — возникает биение и вибрации .
-
L — общая длина.
-
l — длина рабочей части (глубина обработки).
-
z — число зубьев. Влияет на чистоту и скорость отвода стружки.
-
Угол подъема спирали: чем больше угол, тем мягче вход в материал, но выше боковая нагрузка.
-
Переменный шаг зубьев: сбивает резонанс и гасит вибрации на высоких оборотах .
Режимы резания (ориентир для настольных/промышленных ЧПУ):
-
Обороты шпинделя: 12 000–24 000 об/мин.
-
Подача: 800–3000 мм/мин.
-
Ключевой параметр — подача на зуб (fz). Недостаточная fz ведет к трению и перегреву (фреза «полирует» материал), чрезмерная — к сколам и поломке зубьев .
4. Подбор под материал заготовки (практические рекомендации)
| Материал | Рекомендуемый инструмент | Нюансы |
|---|---|---|
| Дерево, фанера, ЛДСП | Однозаходная (скорость) или компрессионная (чистый край) | Для ЛДСП без сколов — только компрессионная или downcut. |
| Алюминий, медь, латунь | Твердосплавная с покрытием, полированная канавка | Полировка канавки предотвращает налипание металла. DLC-покрытие — плюс. |
| Сталь | Твердый сплав с TiAlN или AlCrN | Высокие температуры, нужна термостойкость. |
| Пластик (акрил, ПВХ) | Однозаходная HSS или твердый сплав с полировкой | Задача — не плавить стружку. Полированная канавка обязательна. |
Типичные ошибки, которые ведут к затратам:
-
Неверная подача на зуб — перегрев или поломка кромки.
-
Работа затупленным инструментом — материал сминается, растет нагрузка на шпиндель.
-
Несовпадение хвостовика и цанги — биение, вибрации, риск выпадения фрезы.
-
Отсутствие обдува/смазки — перегрев кромки, особенно на твердых материалах .
5. Резюме для отдела закупок
При формировании спецификации на фрезы для ЧПУ запрашивайте у поставщика не только цену за штуку, но и:
-
Марку материала (HSS / Carbide / PCD) и тип покрытия.
-
Геометрию (число зубьев, направление спирали, угол).
-
Допустимые режимы (Vc, fz) для ваших материалов, чтобы избежать преждевременного износа.
-
Совместимость хвостовика с цангами ваших станков.
Правильно подобранный инструмент — это не статья затрат, а фактор, напрямую влияющий на себестоимость, качество кромки и производительность участка. Экономия на фрезе при серийном производстве почти всегда оборачивается браком и простоями.